


Luftbobler i smeltelim er ikke en kosmetisk defekt. De er en prosessalarm som vanlige peker på en av tre grunnleggende årsaker: termisk nedbrytning, fuktighetsforurensning eller mekanisk luftinnfanging. Å ignorere boblene kan svekke bindingen, øke stringing og forårsake kostbar nedetid på automatiserte linjer. Bobler er den første synlige advarselen om at limet ikke lenger er en jevn smelte.
De fleste produksjonsteam legger først merke til bobler når de ser åpne sømmer i en laminert bane eller inkonsekvent beleggvekt på en linje. jeg bilinteriørlaminering , kan den samme defekten forårsake synlige bobler under trekk. Den gode nyheten er at hvert år har et gjenkjennelig symptom og en enkel løsning.
Hva forårsaker faktisk luftbobler i smeltelim?
Bobler i smeltelim kommer fra brannspesifikke kilder: termisk dekomponering, fuktighetsfordampning, mekanisk luftinnfanging og systemluftlekkasje. Å identifisere kilden er det første skrittet mot en permanent løsning, fordi hver utløser krever en annen korrigerende håndtering.
Termisk dekomponering er den vanligste årsaken i industriell produksjon. Varmelim er termoplastiske, så de kan smelte om, men hver polymer har et temperaturtak. EVA-baserte kvaliteter begynner å bryte ned rundt 180°C, mens PA- og PES-kvaliteter tåler høyere temperaturer, men fortsatt har en grense. Når limet bruker for lang tid over grensen, bryter polymerkjeder ned og frigjør små gassmolekyler. Disse molekylene danner fint skum inne i smelten og gjør en jevn, gjennomsiktig perle til en uklar, trevlet flyt.
| Årsak | Typisk symptom | Hovedrisiko |
|---|---|---|
| Overoppheting / termisk dekomponering | Fint, kontinuerlig skum etter lang oppholdstid | Svak bindestyrke, forkulling, dyseblokkering |
| Fuktighetsforurensning | Sporadiske spretter, noen ganger med dampflekker | Dårlig vedheft, hydrolyse, utstyrskorrosjon |
| Mekanisk luftinnfanging | Store, runde bobler med jevne mellomrom | Bond-line hulrom, resirkulerte luftlommer |
| System luftlekkasje / sviktende modul | Tilfeldige bobler nær en dyse eller ved oppstart | Inkonsekvent beleggvekt, perlebrudd |
Fuktforurensning er den neste vanligste utløseren. Smeltlim er ikke hygroskopisk på samme måte som polyuretan, men de absorberer likevel atmosfærisk fuktighet når de eksponeres. Hvis fôrbeholderen står åpen i et fuktig anlegg, kan man samle seg på kalde røroverflater og deretter trekkes inn i smelten. Vann blir til fuktig ved 100 °C, og produserer sporadiske bobler som ser merkelsesverdig som termisk nedbryting.
Hvordan diagnostisere kilden til luftbobler
Du kan identifisere frekvenskilden til luftbobler på omtrent 20 minutter ved å se på fem parametere: boblestørrelse, posisjon, posisjon, temperatur og farge. En rask, strukturert observasjon forhindrer unødvendig utskifting av deler og peker rett til riktig reparasjon.
- Registrer smeltetemperaturen. Hvis det er over limets maksimale anbefalte rekkevidde, behandle overoppheting som den første feilen.
- Observer bobler i tanken kontra bobler ved dysen. Bobler i tanken antyder overoppheting eller fuktighet; bobler bare ved dysen antyder mekanisk luftinnfanging eller en sviktende modul.
- Sjekk boblestørrelsen. Fint skum over et stort område peker på termisk nedbrytning. Store, isolerte bobler peker mot innestengt luft.
- Inspiser limfargen. En gulbrun smelte med termisk sammenbrudd; et hvitt eller uklart utseende kan indikere fuktighet eller usmeltet polymer.
- Slå av røremaskinen og vent. Hvis boblene forsvinner, trakk omrøring luft inn i smelten.
| Diagnostisk ledetråd | Overoppheting | Fuktighet | Luftinntak |
|---|---|---|---|
| Boble utseende | Fint, kontinuerlig skum | Sporadisk singelpop | Store runde tomrom |
| Beliggenhet | Tank og nedstrøms | Ved tanken, første dyse | Ved dyse, spesifikke stasjoner |
| Temperatur | Over anbefalt grense | Normal | Normal |
| Farge på smelte | Mørkere enn vanlig | Litt overskyet | Normal |
| Bytt under omrøring | Verre | Minimal | Øker |
Å diagnostisere før reparasjon sparer penger. Hvis du senker temperaturen og boblene forsvinner, var problemet termisk. Hvis boblene forblir, er problemet fysisk: innestengt luft eller en slitt modul som må skiftes ut.
Root-Cause forebygging og rettelser
Når du har identifisert kilden, påfør en målrettet løsning: senk temperatur, tørk fôret, rengjør pistolen eller vedlikeholdspumpesystemet. Bestillingen er viktig, fordi en temperaturjustering i sekunder mens en modulbytte koster tid og penger.
Overoppheting og termisk nedbrytning
Sjekk behandlingsområdet på produktdatabladet, ikke det generelle området for smeltelim. EVA lavtemperaturkvaliteter har lavere tak enn PA eller PES. Still inn tankvarmeren under den øvre grensen og hold oppholdstiden kort. Lim som blir bakt inne i tanken over natten vil bryte ned neste morgen. En praktisk vane er å tømme tanken på slutten av hvert skift og kjøre den laveste temperaturen som fortsatt gir en ren perle.
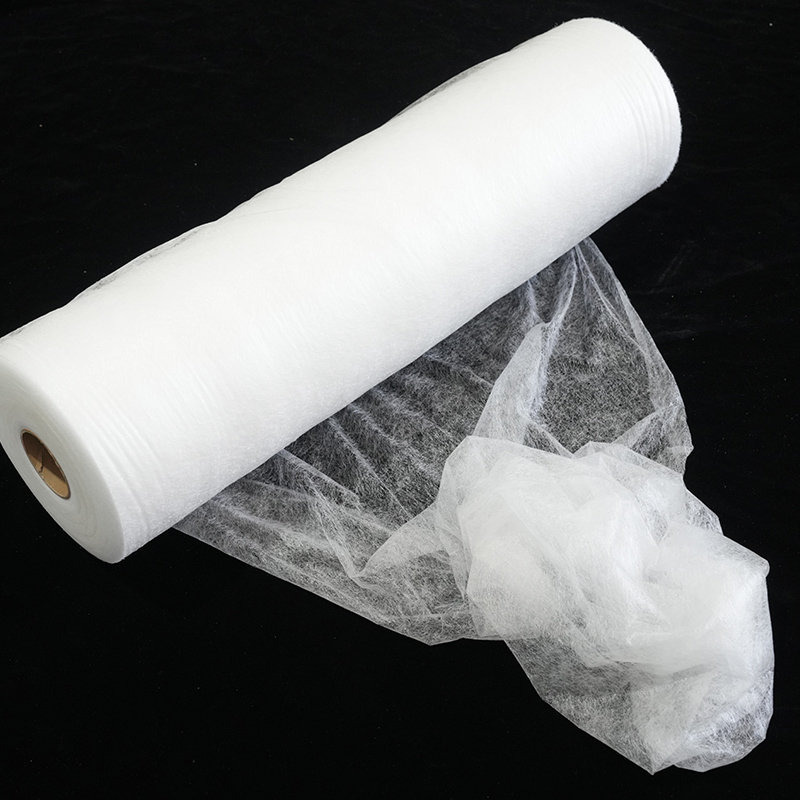
Hvis du behandler smeltelimfilm med bakpapir, hold materialet ved romtemperatur før du legger det i. Bakpapiret hjelper filmen å mate jevnt og beskytte den selvklebende overflaten, slik at det også reduserer sjansen for å trekke fine partikler inn i smelte.
 PES Hot Melt selvklebende film med underlagspapir for fuktighetskontroll Denne filmen forblir solid ved romtemperatur og smelter for sterk liming, mens underlagspapiret beskytter den selvklebende overflaten mot fuktighet, og hjelper til med å forhindre spytting og sprett under bearbeiding. Se produkt →
Fuktighetsforurensning
Oppbevar selvklebende ruller og pulver i den originale forseglede emballasjen. Åpne materialet først når linjen er klar. Lukk traktlokket mellom etterfyllingene og sjekk matekanalen for våte områder. Hvis du ser spytting eller sporadiske store sprut, er fuktighet den viktigste mistenkte. Rengjør tanken og inspiser alle overflater nær fôringsområdet.
Luftinnfangning og systemlekkasjer
Luft kan komme inn gjennom smelten og den kan også komme inn gjennom maskinen. Hvis tanknivået er for lavt, kan pumpeinntaket trekke en virvel. Hvis slanger, koblinger eller filtre er slitt, kan systemet trekke omgivelsesluft. I automatiserte linjer, sjekk modultetningene og dysespissene. En enkel lekkasjetest med en håndholdt luftstrømsdetektor avslører ofte kilden i løpet av minutter.
Endrer limtype boblerisikoen?
Ja. EVA-, PA-, PES- og TPU-kvaliteter er forskjellige i termisk stabilitet, fuktighetsfølsomhet og prosessvinduer, så boblerisikoen endres med basispolymeren. Å velge materiell for maskinen og miljøet er viktig som en riktig prosess.
EVA-lim er de enkleste å behandle, men de mest følsomme for overoppheting. PA-lim gir bedre varmebestandighet, men absorberer fuktighet raskt fra luften. PES-filmer gir et balansert sett med egenskaper for industriell binding: høyt smeltepunkt, sterk vedheft til tekstiler og plast, og en ren bindingslinje. Tikkelsen på smeltelimbanen har også betydning, fordi en tykkere bane endrer smeltevolumet og kjøleprofilen. Lær mer om hvordan smeltelimbanens tykkelse påvirker bindingsytelsen .
TPU-karakterer er forskjellige. Den elastiske TPU-smeltelimfilmen med bakpapir er bygget for fleksibilitet, strekk og gjenoppretting. Det lavere behandlingstemperaturområdet betyr mindre risiko for termisk nedbrytning, noe som gjør den til et sterkt valg for fleksible bil- eller klesdeler.
 Elatisk TPU smeltelimfilm med underlagspapir Tilbyr fleksibilitet og strekk, denne TPU-filmen fester seg godt på buede eller bevegelige deler. Dens lavere smelteområde reduserer risikoen for termisk nedbrytning, noe som gjør den ideell for bil- og klærapplikasjoner. Se produkt →
Pulverprodukter oppfører seg annerledes. Når du bruker PES smeltelimpulver, mates materialet inn i en spredemaskin eller silkeskriver i stedet for en smeltetank. Fuktighet og ovnstemperatur er hovedvariablene, og pulverbedet gir deg en bredere kontrollmargin.
 PES Hot Melt Adhesive Pulver for pulverlakkeringsprosesser Dette pulveret er formulert for scatter-maskiner og silkeskrivere, og gir konsistent liming på tekstiler og andre underlag. Den herder raskt og tåler store temperaturområder, men krever nøye fuktighets- og oppholdshåndtering. Se produkt →
| Polymer | Smeltepunktområde | Hovedboblerisiko | Beste måte å kontrollere |
|---|---|---|---|
| EVA | 60–100°C | Overoppheting og røye | Hold tanktemperaturen lav, bruk ferskt materiale |
| PA | 90–160°C | Fuktighetsabsorpsjon | Selelagring, tørrfôrsystem |
| PES | 100–160°C | Overoppheting hvis oppholdstiden er lang | Kort oppholdstid, ren dyse |
| TPU | 90–150°C | Mekanisk luftinnfanging | Sjekk modultetninger og tanknivå |
Ofte stilte spørsmål
Hvorfor oppstår det luftbobler etter at limet har ligget lenge i tanken?
Lang oppholdstid er den vanligste årsaken. Selv om tanken er innstilt på riktig temperatur, bryter oksygen i luften ned polymeren over tid og frigjør gass. Bruk den laveste akseptable temperaturen, planlegg produksjonen rundt materiallevetiden, og rengjør tanken på slutten av hvert skift.
Reduserer bobler bindestyrken eller er de bare kosmetiske?
De reduserte styrke. Luft i bindingslinjen fungerer som et tomrom, ikke et fyllstoff. Når limet avkjøles, blir gasslommer flekker uten vedheft. Under stress starter sprekker ved disse hulrommene. For høyhastighetslinjer forårsaker bobler også limstrenger og inkonsekvent dekning.
Kan fuktighet virkelig skape bobler i et smeltesystem?
Ja. Vann blir til fuktig ved 100°C. Selv en liten mengde kondens i tanken eller på matekanalen vil skape sporadiske bobler. Hold lokket lukket, oppbevar materialet i forseglet form, og rensesystemet hvis du mistenker fuktighet.
Bør jeg bytte limprodukt hvis det stadig kommer bobler?
Ikke før du har utelukket prosessproblemer. De fleste bobleproblemer er prosessrelaterte, ikke materielle defekter. Hvis du bruker smeltelimfilm eller pulver, sjekk produktdatabladet for anbefalt behandlingsområde. Hvis rekkevidden er langt fra maskinens driftspunkt, kan en annen karakter hjelpe.
Luftbobler i smeltelim er et signal, ikke en ulykke. Sjekk temperaturene først, utelukk deretter fuktighet, inspiser deretter det mekaniske systemet. De fleste planter eliminerer defekten i et enkelt skift når kilden er identifisert. Hvis problemet vedvarer, gå gjennom materialvalget og være leverandøren om behandlingsstøtte.
Kontakt oss