


Smeltlimfilm spesifiseres ved å låse fem variabler skriftlig: polymerkjemi, tykkelse og gramvekt med toleranser, smelte- og aktiveringsvinduer, bindestyrke med testmetoden og rulleformat inkludert foring og emballasje. Annenhver linje på et datablad, fra kjernediameter til holdbarhet, eksisterer for å beskytte disse fem tallene.
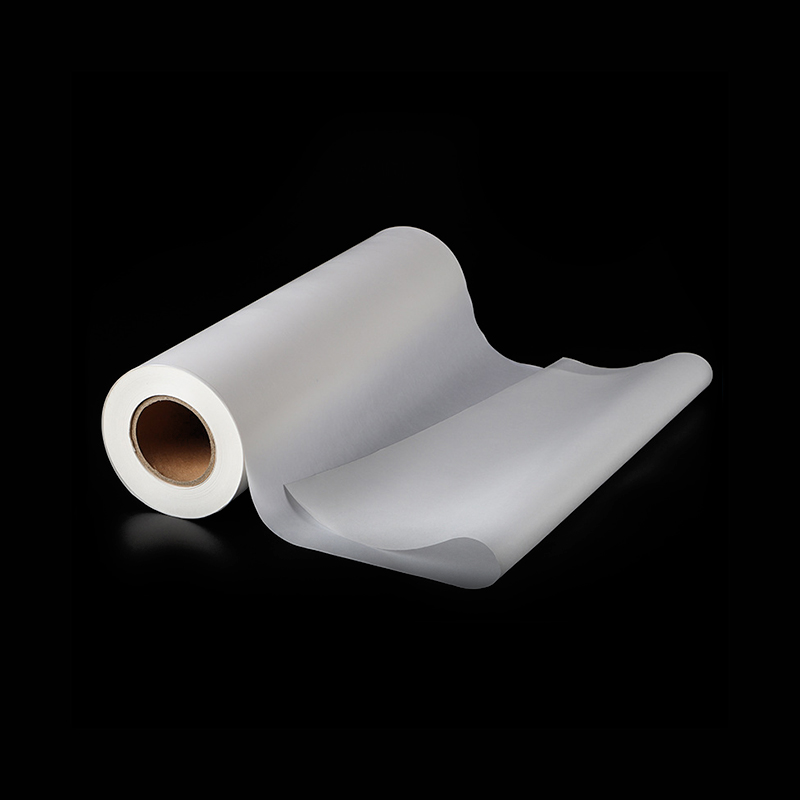
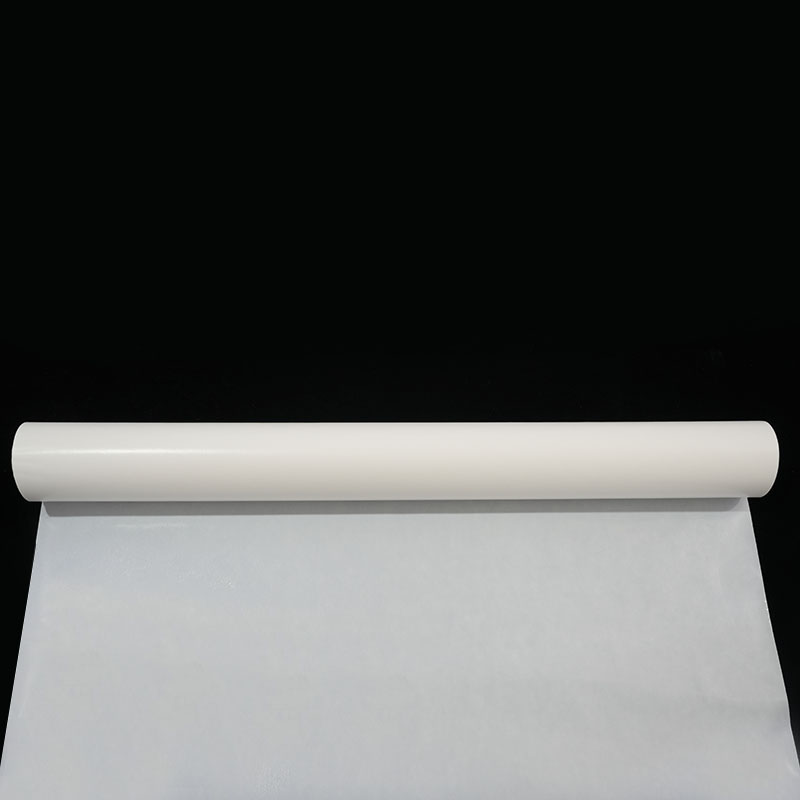
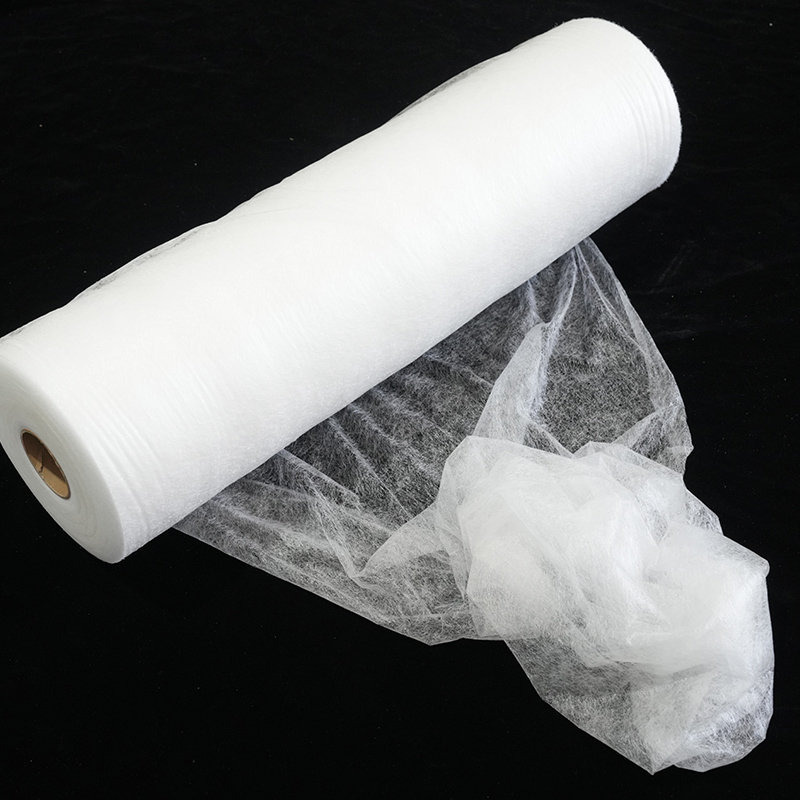
En smeltelimfilm er et løsemiddelfritt termoplastark, typisk 20 til 150 µm tykt, tørt å ta på ved romtemperatur og kun aktivert av varme pluss trykk. Ingenting må fordampe og ingenting må kureres, så bindingen dannes i løpet av sekunder. Denne hastigheten er grunnen til at OEM-linjer foretrekker film fremfor flytende lim, og også grunnen til at en løs spesifikasjon svikter stille i stedet for høyt.
De fleste problemene vi ser på OEM-prosjekter er spesifikasjonsfeil, ikke materialfeil: en tegning som sier "50 µm film" uten gramvekt, et mykningsområde oppgitt uten en testmetode, eller en avskallingsverdi målt på et underlag kunden aldri binder.
Fem tall som bærer hele spesifikasjonen
Fem tall gjør omtrent åtti prosent av arbeidet: kjemi, gramvekt, smeltevindu, aktiveringsvindu og bindingsstyrke med en navngitt metode. Få dem riktig og resten er detaljer; ta dem feil og ingen detaljer redder prosjektet.
- Kjemi. EVA, PA, PES eller TPU. Denne ene avgjørelsen fikser vedheft, temperaturbestandighet, vaskemotstand og kostnad, og den kan ikke fikses senere ved å endre tykkelse.
- Grammatikk. Oppgitt i g/m² med en toleranse, ikke bare i mikrometer. To filmer med identisk tykkelse kan levere ulik limmasse til bindingslinjen.
- Smelte vindu. Området som polymeren flyter over, normalt uttrykt som et DSC-toppområde i stedet for et enkelt smeltepunkt.
- Aktiveringsvindu. Temperaturen, trykket og oppholdstiden pressen krever, som må passe til maskinen du allerede eier.
- Bond styrke. Et tall, et substrat og en metode. «God vedheft» er ikke et akseptkriterium.
Tilpass polymeren til substratet og linjetemperaturen
Polymervalg er drevet av tre begrensninger, i denne rekkefølgen: substratets varmetoleranse, kjemiens vedheft til substratet, og forholdene den ferdige delen må overleve, som vask, varme, myknermigrering og fuktighet. Pris kommer sist.
| Kjemi | Typisk aktiveringsområde | Vanlige OEM-substrater | Se opp for |
|---|---|---|---|
| EVA | 70–95 °C | Papir, skum, filmer, nonwovens, lavtemperatur tekstilbinding | Begrenset varme- og kjemisk motstand; uegnet for varmvask eller bilservice |
| PA (polyamid) | 110–140 °C | Tekstiler, lær, metallinnlegg, biltrim, skokomponenter | Trenger en varmere presse; fuktfølsom ved lagring |
| PES (kopolyester) | 110–150 °C | Tekstillaminering, fottøy, bilinteriør, filtreringsmedier | Hydrolyserer når den lagres varmt og fuktig; hold rullene forseglet |
| TPU | 90–130 °C | Stretchstoffer, membraner, skooverdeler, telefonvesker, elastiske kompositter | Høyere kostnad; stift kan komplisere linerfrigjøring |
Temperaturmotstand avgjør vanligvis saken. En trimdel som når 80 °C inne i et parkert kjøretøy kan ikke bruke en lavtemperatur EVA-film, uansett hvor godt den fester seg på benken. I bilinteriørlaminering dominerer PA- og PES-filmer fordi de tåler både pressetemperaturen og årene med varme som følger.
Hvis den limte sammensetningen må strekke seg med underlaget, for eksempel en sportsskooverdel eller en elastisk membran, er vanligvis en TPU-film svaret, fordi et stivt klebende lag vil sprekke eller delaminere når kompositten bøyer seg.
 TPU smeltelimfilm med bakpapirelastisitet Produktintroduksjon: Denne TPU-smeltelimfilmen med bakpapirelastisitet har miljøvennlige klebeegenskaper, som ikke bare forfølger effektiv b... Se produkt →
Tykkelse, gramvekt og rulleformat: Spesifiser toleranser, ikke gjennomsnitt
En tykkelsestall uten toleransebånd og rullformat beskriver en prøve, ikke en kjøpsspesifikasjon; toleransene avgjør om rullen går på linen din.
- Grammatikk: 60 g/m² ± 5 %, for eksempel. Strammere enn ± 5 % er oppnåelig, men det bør rettferdiggjøres av bindingslinjen i stedet for forespurt av vane.
- Tykkelse: 50 µm ± 5 %, målt ved fem punkter over banen.
- Bredde: 1.520 mm med oppgitt ensidig toleranse, fordi en bane som er 3 mm smal kan etterlate en ulimt kantlist.
- Rullelengde og kjerne: 500 m på en 152 mm kjerne, skjøtefri, med rullediameter registrert.
- Utløserfôr: type, vekt, om den ene eller begge sider er silikonisert, og utløserkraften materen din trenger.
Liner-atferd fortjener mer oppmerksomhet enn den vanligvis får. En liner som skreller for lett løftes før filmen når nippet; en som skreller for hardt strekker og rynker filmen. En film som leveres med et kontrollert bakpapir fjerner den variablen fra linjen.
 PES smeltelimfilm med bakpapir Produktintroduksjon: PES smeltelimfilm med bakpapir er et miljøvennlig lim. Gjennom avansert skraping, belegg eller blåsestøping... Se produkt →
Spesifikasjonsarket: Felt, eksempeloppføringer og kostnadene ved å utelate dem
En filmspesifikasjon er komplett når en leverandør kan sitere fra den og en kvalitetsingeniør kan avvise mye mot den uten å stille et eneste spørsmål, noe som betyr at hvert felt har et tall, en toleranse og en metode.
| Felt | Eksempel på oppføring | Hva det forhindrer |
|---|---|---|
| Kjemi and grade | PES copolyester film, MFI 25 ± 5 g/10 min ved 160 °C / 2,16 kg | Stille omformulering og driftende strømningsadferd |
| Grammatikk | 60 g/m² ± 5 % | Utsultede eller oversvømmede bindingslinjer |
| Tykkelse | 50 µm ± 5 %, fem målepunkter | Tvister om målemetoden |
| Smelte vindu | DSC-topp 115–125 °C | En film som trenger mer varme enn pressen kan gi |
| Aktiveringsvindu | 135 °C, 3 bar, 15 s, bekreftet på din linje | Kalde bindinger skylden på limet |
| Bond styrke | T-peeling ≥ 8 N/25 mm på referansesubstratet, ASTM D1876 | Argumenter uten en delt referanse |
| Format | 1520 mm bred, 500 m rull, 152 mm kjerne, skjøtefri | Nettbrudd og kantsvinn |
| Lagring og holdbarhet | 12 måneder forseglet ved ≤ 25 °C og ≤ 60 % RF | Hydrolyse og blokkering på lageret |
| Overholdelse | REACH SVHC-erklæring, RoHS, OEKO-TEX 100 klasse II der det er relevant | Avviste forsendelser og blokkerte tollfiler |
| Endre kontroll | Skriftlig varsel og re-kvalifisering før enhver harpiks eller MFI endring | Ytelsesavvik mellom forsendelser |
Testmetoder: Gjør resultatet sammenlignbart
Et akseptkriterium er bare brukbart når det navngir standarden, underlaget, prøvebredden og kondisjoneringen, fordi et avskallingsnummer uten disse fire fakta ikke kan reproduseres av noen andre.
- Skrellstyrke: 180° peeling i henhold til ASTM D903, eller T-peel i henhold til ASTM D1876 for fleksible-til-fleksible laminater.
- Skjær og kryp: statisk skjæring ved brukstemperatur for å forutsi hengende trim og krypende etiketter.
- Termisk oppførsel: DSC i henhold til ISO 11357-3 eller ASTM E794, for å bekrefte smeltetoppen og oppdage batchdrift.
- Holdbarhet: vaske- og rensesykluser i henhold til ISO 3175 der sluttproduktet er et plagg eller en sko.
- Linjeprøve: den samme skrelletesten gjentatt ved tre temperaturer og tre oppholdstider, noe som produserer prosessvinduet som faktisk vil kjøre.
Seks spesifikasjonsfeil som dukker opp senere når produksjonen stopper
Stopp som spores tilbake til film begynner vanligvis som manglende klausuler i stedet for defekte ruller.
- Spesifiserer kun tykkelse. To leverandører kan både møte 50 µm og likevel levere ulik limmasse per kvadratmeter.
- Kopiering av en konkurrents datablad. Disse verdiene ble målt på et annet underlag og en annen presse.
- Ignorerer pressen du allerede eier. Hvis filmen trenger 150 °C og linjen topper ut ved 120 °C, er spesifikasjonen død på papiret.
- Overlater rutebåten til tilfeldighetene. Automatiske matere er langt mindre tilgivende enn manuell opplegg.
- Godkjenne en enkelt prøve. En god rull sier lite om den tiende, og den samme disiplinen betyr noe når du integrerer film med automatiserte produksjonslinjer, der oppholdstid og niptrykk slutter å kunne justeres for hånd.
- Ingen endringskontroll. En ny harpiksleverandør kan endre smeltestrømindeksen uten å endre overskriften på dataarket.
Fra prøverull til produksjonsutgivelse
Godkjenn et prosessvindu, ikke en enkelt rull: kjør forsøket ved tre temperaturer og tre oppholdstider og registrer avskallingsresultatet på hvert punkt, så produksjonen har et kart i stedet for en gjetning.
- Prøverull: 50 til 100 m er vanligvis nok for oppsett, løpstap og laboratorietesting.
- Første artikkel: verifiser gramvekt, tykkelse, bredde, frigjøringskraft og skrellstyrke mot spesifikasjonen før første produksjonsordre.
- Oppbevaringsprøver: hold én meter av hvert parti, forseglet, i holdbarhetsperioden.
- Analysesertifikat: per parti, med målte verdier i stedet for en enkel "konform".
- Rekvalifiseringsutløsere: harpiksbytte, MFI-endring, høyere linjehastighet, ny substratbatch.
Ofte stilte spørsmål
Hvilken tykkelse på smeltelimfilm bør jeg spesifisere for OEM-produksjon?
Start fra bindingslinjen i stedet for katalogen: 25 til 50 µm passer til jevne, godt tilpassede underlag, mens 75 til 150 µm brukes der en overflate er ru, porøs eller trenger å fylle mellomrom. Bekreft deretter gramvekt, fordi det styrer limmassen i fugen.
Trenger jeg en release liner på filmen?
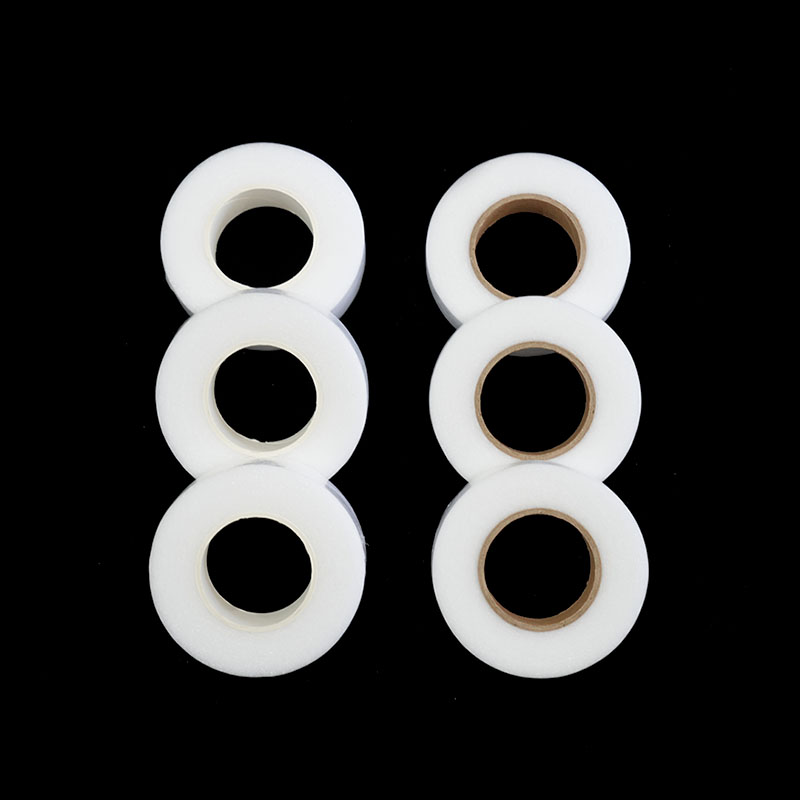
Bare hvis filmen ellers ville blokkert på rullen eller hvis prosessen mater film automatisk. Liner-fri film er billigere og fungerer godt for manuell opplegging med umiddelbar bruk, mens et kontrollert bakpapir er sikrere for automatisert mating og for film som lagres i flere måneder.
Hvordan setter jeg et akseptkriterium for bindingsstyrke?
Fest filmen til det eksakte produksjonssubstratet ved produksjonsinnstillinger, test den med en navngitt metode som ASTM D1876, og sett minimum fra det laveste resultatet på minst fem prøver fordelt på tre loter. En enkelt benkprøve er ikke grunnlag for en kjøpsspesifikasjon.
Kan én film dekke flere ulike produkter?
Noen ganger, men bare når underlag, pressinnstillinger og krav til holdbarhet overlapper hverandre. En PES-film som laminerer biltrim passer sjelden til en lavtemperaturskumbinding, og å tvinge én karakter på tvers av begge produserer vanligvis et kompromiss som mislykkes i én applikasjon.
Hva er det som gjør at film mislykkes på en linje som tidligere gikk uten problemer?
Vanligvis en endring andre steder i prosessen: lavere linjehastighet, en kaldere plate, et tykkere underlag eller et nytt materialparti. Film er følsom for oppholdstid og trykk, så når prosessen skifter, må prosessvinduet verifiseres på nytt i stedet for å antas.
En brukbar filmspesifikasjon er kort: fem tall, en toleranseblokk, en testmetode for hvert krav og en endringskontrollklausul. Skriv den før den første prøverullen, gjennomgå den med leverandørens tekniske team, og frys den når produksjonen er stabil, slik at eventuelle fremtidige avvik blir synlige umiddelbart i stedet for å dukke opp som en delamineringsklage seks måneder senere.
Kontakt oss