


Kort svar: du kan lime polypropylen (PP) med smeltelim, men standard EVA-, PES- eller PA-produkter for generell bruk mislykkes vanligvis på ubehandlet PP. Den praktiske løsningen er å bruke en polyolefinbasert smeltemasse, legge til en overflatebehandling som korona, flamme eller plasma, eller velge en PP-kompatibel karakter fra starten av. Denne veiledningen forklarer hvorfor PP oppfører seg annerledes, hvordan man sammenligner limkjemi, hvilke prosessparametere som betyr noe og hvordan man tester et kandidatlim før det når produksjon.
Hvorfor polypropylen er et vanskelig underlag for smeltelim
Polypropylen er vanskelig å lime fordi overflateenergien er lavere enn fuktingsterskelen for de fleste smeltelim. Ubehandlet PP måler vanligvis rundt 29 til 31 dyn/cm, mens mange EVA-, PA- og PES-smeltemidler trenger et substrat nærmere 35 til 38 dyn/cm for å spre seg og danne en kontinuerlig bindelinje. PP er også ikke-polar, så det tilbyr få polare grupper som limet kan samhandle med. Dens høye krystallinitet forårsaker rask omkrystallisering ved avkjøling, noe som begrenser polymerkjedens diffusjon over grensesnittet. Tilsetningsstoffer som slipmidler, muggslippmidler og slagmodifiserende midler kan migrere til overflaten og skape et svakt grenselag. Resultatet er ofte en binding som ser akseptabel ut til å begynne med, men som svikter etter varmealdring, fuktighet eller avskalling.
| Substrat | Ca. overflateenergi (dyn/cm) | Fukting med standard EVA, PA eller PES hotmelt | Praktisk merknad |
|---|---|---|---|
| Polypropylen, ubehandlet | 29–31 | Dårlig | Krever PP-kvalitet lim eller overflatebehandling |
| Polyetylen, ubehandlet | 30–32 | Dårlig | Lignende lavenergiadferd som PP |
| ABS | 38–42 | Bra | Vanlig smeltelimende underlag |
| PET | 41–44 | Bra | PES- og PA-nett bindes godt |
| Aluminium, rent | 45 | Utmerket | Brukes ofte som varmespreder |
| Tre eller papir | 40–60 | Bra | Porøse overflater legger til mekanisk nøkkeling |
Hvilken smeltelimkjemi binder seg faktisk til polypropylen?
Polyolefinbaserte hot melts gir den mest pålitelige ubehandlede PP-vedheften; PA og TPU kan fungere etter overflatebehandling, mens standard EVA og PES vanligvis er dårlige valg. Amorft polyalfa-olefin, ofte kalt APAO eller APO, er formulert med en kjemi som ligner PP og kan fukte ut lavenergioverflater. Noen reaktive polyuretan-smeltemidler fungerer også bra, men de herder med fuktighet og oppfører seg annerledes enn tradisjonelle smeltemidler. PA-smeltemasser gir god varmebestandighet og fleksibilitet, men deres vedheft til ubehandlet PP er vanligvis i beste fall rimelig. TPU-smeltelim gir elastisitet og er nyttig for fleksible laminater, spesielt når PP-overflaten er aktivert. PES og EVA er kostnadseffektive på polare underlag som PET, bomull og papir, men de er ikke førstevalget for PP. Tabellen nedenfor oppsummerer hvordan vanlige kjemier sammenlignes.
| Kjemi | Ubehandlet PP | Etter korona, flamme eller plasma | Notater |
|---|---|---|---|
| APAO eller polyolefin | Bra | Utmerket | Designet for overflater med lav energi |
| PA, polyamid | Dårlig to fair | Bra | Bra heat resistance; flexible grades vary |
| PES, polyester | Dårlig | Greit til godt | Brukes ofte på PET, ikke PP |
| EVA | Dårlig | Rettferdig | Lav pris, lav temperatur |
| TPU | Dårlig to fair | Bra | Elastisk, bra for fleksible laminater |
| PUR, reaktiv | Greit til godt | Utmerket | Fuktkur, ikke en klassisk hot melt |
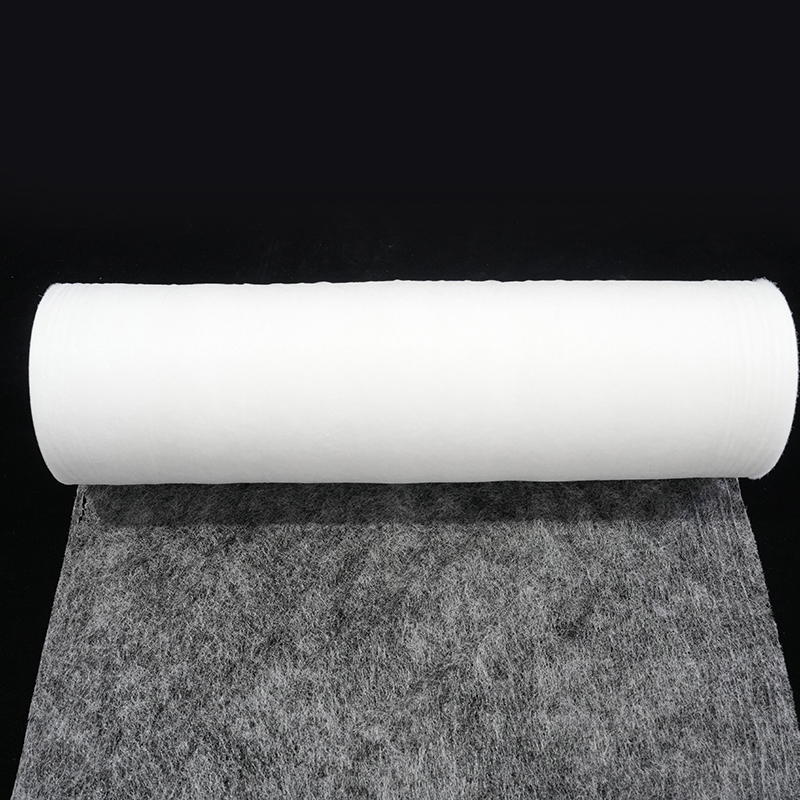
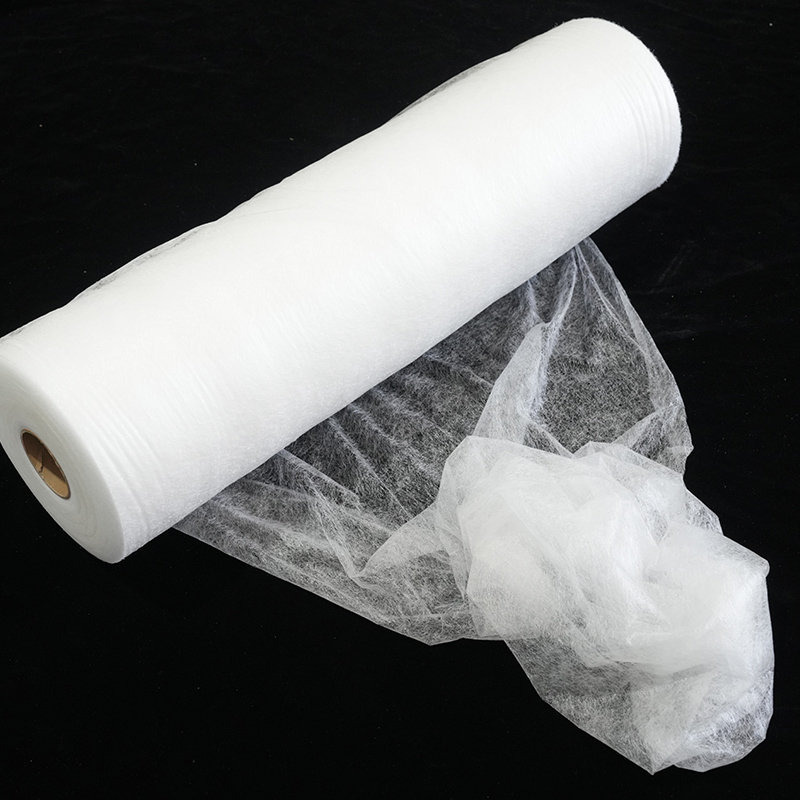
 Helrull PA Hot Melt Adhesive Web for varmebestandig liming Termoplastisk polyamidnett i helrullform, som gir pusteevne og vaskbarhet; egnet for aktiverte PP-kompositter som trenger varmebestandighet, fleksibilitet og ren automatisert linjebehandling. Se produkt →
I PP-komposittproduksjon kan en PA-smeltelimbane fungere som et mellomliggende bindelag når PP-overflaten er riktig aktivert og linjen har nok kompresjon. Det er ikke en magisk løsning for ubehandlet PP, men den kan levere varmebestandighet, fleksibilitet og ren bearbeiding når limkvaliteten og overflateforberedelsen er tilpasset applikasjonen.
Overflatebehandling og prosessparametere som gjør PP-liming pålitelig
Overflatebehandling forbedrer ofte PP-vedheften mer enn å bytte fra en standard smeltelim til en annen. Koronabehandling øker overflateenergien og introduserer polare grupper. Flammebehandling fungerer godt på tykkere PP-deler og kan integreres i en transportlinje. Plasmabehandling er presis og egnet for varmefølsomme eller komplekse former. Kjemiske primere er et annet alternativ, men de legger til et tørketrinn og krever nøye dekningskontroll. Etter behandling kan overflaten miste sin aktivering over tid, så limet bør påføres innenfor det anbefalte vinduet, ofte minutter til timer avhengig av lagringsforholdene.
- Sjekk overflateenergien med en dynepenn før produksjon. En avlesning under 35 dyn/cm indikerer vanligvis at behandlingen er utilstrekkelig eller har aldret ut.
- Kontroller limpåføringstemperaturen innenfor leverandørens område. For lavt forårsaker dårlig fukting; for høy kan bryte ned polymeren og skape røyk eller lukt.
- Bruk nok kompresjon til å skyve smelten inn i overflatemikrohulrom. Typisk nipptrykk for vev- og filmbinding er 0,2 til 0,6 MPa, men riktig verdi avhenger av underlagets stivhet og linjehastighet.
- Match åpen tid til linjehastighet. Hvis limet fletter over før det andre underlaget kommer, synker vedheften kraftig selv om kjemien er riktig.
- Avkjøl under trykk når det er mulig. PP leder varmen sakte, så en kontrollert kjøleseksjon bidrar til å forhindre bindingsspenning og gjennomlesning.
Termisk stabilitet er også en del av prosessvinduet. Hvis limet sitter i smeltetanken over et langt skift, kan viskositet og farge endres, og bindingen kan svekkes. En praktisk måte å kvalifisere denne risikoen på er å test den termiske stabiliteten til smeltelimbanen i industrielle omgivelser før oppskalering.
Matchende produktform til din polypropylen bonding linje
Den riktige produktformen for PP avhenger av underlagets geometri, linjehastighet og om bindelinjen trenger pusteevne eller elastisitet. Smeltfilm med slipppapir gir presis tykkelse og ren håndtering, som passer til flate laminater som PP-ark til stoff eller skum. Hotmelt-nett er lettere og mer pustende, noe som gjør det nyttig for PP nonwovens, filtreringsmedier og myke kompositter. Hotmelt-pulver kan drysses, dot-coated eller blandes inn i en formulering, som hjelper med uregelmessige overflater og porøse underlag. Hvert skjema har avveininger i kostnad, prosesskontroll og bindingsuniformitet.
| Skjema | Typisk PP-bindingsscenario | Fordeler | Watch-outs |
|---|---|---|---|
| Film med slipppapir | PP-ark til stoff eller skum | Nøyaktig tykkelse, ren håndtering | Høyere kostnad, trenger komprimering |
| Web | PP nonwoven eller skumlaminering | Pustende, myk hånd, lav vekt | Tykkelsestoleranse, selvklebende vektkontroll |
| Pulver | PP kompositt med uregelmessige overflater | Kan drysses, blandes eller prikkes | Støvkontroll, ensartethet |
 Elastisk TPU Hot Melt selvklebende film med slipppapir Gjennomsiktig termoplastisk polyuretanfilm med bakpapir, gir elastisk, jevn binding for flate laminater som PP-ark til stoff, skum og fottøykomponenter. Se produkt →
En TPU smeltelimfilm med bakpapir er et praktisk alternativ når PP-enheten trenger elastisitet og en ren slippfôr for automatisert plassering. For applikasjoner som krever pulver i stedet for et kontinuerlig lag, kan et PES-smeltelimpulver vurderes etter å ha bekreftet at PP-overflaten er aktivert og pulverkvaliteten er kompatibel med den nødvendige temperaturen og vedheftsmålet.
 PES Hot Melt Adhesive Pulver for tekstil og industriell liming Hvitt kopolyesterpulver for aktivert PP og porøse underlag, som tilbyr vaskemotstand og stabilitet ved bred temperatur på tvers av tekstiler, bilinteriør, fottøy, filtrering og emballasje. Se produkt →
Hvordan teste og kvalifisere et smeltelim på PP
Kvalifisering bør starte med en liten pilotkjøring fordi leverandørdatablad sjelden fanger opp den nøyaktige PP-kvaliteten, tilsetningsstoffene og linjeforholdene du bruker. Begynn med en overflateenergisjekk, kjør deretter et designet eksperiment som varierer behandlingsnivå, limtemperatur, åpentid og kompresjon. Målet er ikke bare å oppnå en sterk innledende binding, men å forstå hvordan bindingen oppfører seg etter varme, fuktighet og mekanisk stress. Tabellen nedenfor viser tester som er praktiske for de fleste PP-limingsprosjekter.
| Test | Hva den forteller deg | Typisk akseptfokus |
|---|---|---|
| T-peeling eller 180-graders peeling | Grenseflateadhesjon og fleksibilitet | Skrellstyrke etter 24 timer og etter varmealdring |
| Lappeskjæring | Bæreevnen til bindingslinjen | Styrke ved romtemperatur og ved brukstemperatur |
| Varmealdring | Termisk stabilitet av lim og underlag | Ingen delaminering etter eksponering ved 70°C eller 85°C |
| Fuktighet eller vann | Fuktighetsbestandighet og hydrolyserisiko | Beholdt styrke etter 48 til 168 timer |
| Termisk sykling | Stress fra ekspansjonsmismatch | Ingen sprekker eller kantløft etter gjentatte sykluser |
Vanlige fallgruver og kjøpsrisikoer
De fleste PP-bindingsfeil kommer fra underlaget eller prosessen, ikke fra limet alene. Et datablad kan vise utmerket vedheft på en generisk polyolefin, men din PP kan inneholde talkum, glassfiber, flammehemmende middel eller fargestoff som endrer overflatekjemi og varmeoverføring. I bilinteriør komposittbinding, for eksempel, er PP-substrater ofte sammenkoblet med stoff eller skum, og kravene inkluderer lav lukt, varmebestandighet og konsistent skrellstyrke. Bekreft alltid nøyaktig PP-kvalitet og tilsetningspakke før du låser inn et lim.
- Velge et lim etter temperatur alene. Smeltepunkt forutsier ikke adhesjon til PP.
- Ignorerer overflatebehandlingsråte. Behandlet PP kan miste aktivering under lagring eller lange stopp.
- Bruker for lite kompresjon. Hotmelt trenger kontakttrykk for å fukte ut en lavenergioverflate.
- Med utsikt over tykkelsestoleranse. Ved film- og vevbinding endrer tykkelsesvariasjon varmeoverføring og bindingsspenning.
- Forutsatt at en batch vil matche den neste. Spør om parti-til-parti-viskositet, mykgjøringspunkt og adhesjonsdata.
- Glemte sluttbruksbetingelser. En binding som består en peel-test ved romtemperatur kan mislykkes i et varmt bilinteriør eller en fuktig emballasjelinje.
Når søknaden involverer synlige interiørdeler, gjennomgå underlaget og prosesskravene tidlig med komposittliming i bilinteriør bruk case i tankene, fordi overflatebehandling, lukt og varmebestandighet vanligvis er mer kritisk der enn ved generell laminering.
Ofte stilte spørsmål
Kan standard EVA smeltelim binde polypropylen?
Standard EVA smeltelim kan binde polypropylen først etter at PP-overflaten er aktivert, og selv da er bindingen vanligvis moderat. Ubehandlet PP har for lav overflateenergi til at typisk EVA kan fuktes ut ordentlig. Hvis du må bruke EVA, behandle overflaten og test nøyaktig PP-kvalitet før produksjon.
Trenger du alltid overflatebehandling for PP?
Nei, men det avhenger av limkjemien. Polyolefinbaserte hot melts er formulert for å feste seg til lavenergioverflater og kan fungere på ubehandlet PP. PA-, TPU-, PES- og EVA-smeltemidler trenger generelt korona-, flamme-, plasma- eller primerbehandling for å oppnå akseptabel vedheft.
Hvilken produktform er best for polypropylenbinding?
Film med frigjøringspapir er best for presise, flate laminater. Web er bedre for pustende eller myke kompositter. Pulver fungerer godt for uregelmessige overflater, punktbelegg eller blanding i en formulering. Det finnes ingen universell beste form; avgjørelsen bør følge underlagets geometri, linjehastighet og nødvendig elastisitet.
Hvordan vet du om et smeltelim vil holde på PP?
Kjør en pilotforsøk med ditt faktiske PP-substrat og linjeforhold. Mål overflateenergi, skrellstyrke, lapskjær, varmealdring og fuktighetsmotstand. Et leverandørdatablad er et utgangspunkt, ikke en kvalifikasjon. Bindingen skal fortsatt oppfylle kravene etter den mest alvorlige temperatur- og fuktighetseksponeringen som forventes i bruk.
Smeltlim for polypropylen handler mindre om å finne et enkelt universalprodukt og mer om matchende kjemi, overflatebehandling, produktform og prosessvindu. Hvis PP er ubehandlet og limet er en standard EVA- eller PES-kvalitet, er det sannsynlig at det mislykkes. Hvis overflaten er aktivert og limkjemien er kompatibel med lavenergisubstrater, kan PP-binding være repeterbar og produksjonsvennlig. Start med en liten prøveversjon, mål de riktige egenskapene og hold prosessvinduet under kontroll før du forplikter deg til en fullskala kjøring.
Kontakt oss