


Smeltlim for trebearbeiding er en termoplast med 100 % fast stoff: du varmer den opp til den flyter, presser den mellom to treoverflater og lar den avkjøles til den stivner igjen. Ingenting må fordampe, så en håndteringsstyrkebinding dannes i løpet av sekunder i stedet for de tjue til seksti minuttene et PVA- eller urea-formaldehydlim trenger under klemtrykk.
Det korte svaret, før detaljen: For innendørsmøbler, kantbånd og finér på varmefølsomme underlag, er en EVA-basert hot melt normalt det billigste produktet som gjør jobben skikkelig. Flytt til et PA-basert produkt når den limte delen må overleve omtrent 70-100 °C i bruk. Velg en PES- eller TPU-film eller bane når bindingslinjen må være tynn, jevn og tørr, slik den skal på finer, laminat, honeycomb-paneler og profilomviklede profiler.
Det som følger er hvordan polymerfamiliene er forskjellige, hvor hver enkelt tilhører en trebearbeidingslinje, hvilke prosessinnstillinger som bestemmer om bindingen holder, og hvordan man diagnostiserer feilene som faktisk dukker opp på butikkgulvet.
Hva smeltelim for trebearbeiding egentlig er
I trebearbeiding er smeltelim ikke ett produkt, men en familie definert av hvordan det leveres, som en smeltet perle, en belagt film eller en ikke-vevd bane.
Alle tre deler samme fysikk. Polymeren er fast ved romtemperatur, mykner til en klebrig væske ved mykningspunktet, fukter treoverflaten under lett trykk og går tilbake til et fast stoff når den avkjøles. Fordi prosessen er rent fysisk, forblir bindingen gjenåpnbar med varme, noe som er praktisk for reposisjonering av finer og for reparasjonsarbeid, men det betyr også at skjøten vil krype hvis den holdes kontinuerlig over mykningsområdet.
Granuler og perler går inn i en smeltepistol eller en kantbåndmaskin, hvor limet smeltes i et reservoar og påføres som en perle eller et tynt rullebelagt lag. Filmer og baner kommer som forhåndsformede ark som legges mellom de to underlagene og aktiveres i en membranpresse, en valselaminator eller en oppvarmet platepresse. Denne forskjellen er kommersiell så vel som teknisk: Smeltet påføring er raskt og billig for møbelmontering, mens film og vev gir en kontrollert, jevn strøkvekt som en perleapplikator rett og slett ikke kan matche.
En grense fortjener å sies tydelig. Hot melts er utmerket for kantbånd, laminering, finering og ikke-strukturell montering. De er ikke en erstatning for et strukturelt lim i en bærende skjøt, der et stivt tverrbindende lim eller en mekanisk feste er det riktige svaret.
Hot Melt sammenlignet med PVA, epoksy og urea-formaldehyd
Den ærlige sammenligningen er kort: varmsmelte vinner på linjehastighet og tørrprosessrenslighet, PVA vinner på kostnad per skjøt uansett hvor klemtiden er rimelig, og epoksy eller urea-formaldehyd vinner der struktur og fuktmotstand dominerer.
Butikker bytter sjelden lim av en enkelt grunn. Beslutningen kommer vanligvis ned til hvor raskt deler må bevege seg, hvor mye gulvplass klemmene bruker, og hva det ferdige stykket vil bli utsatt for i løpet av levetiden.
| Eiendom | Varmsmelte (EVA / PA) | PVA | Epoksy | Urea-formaldehyd |
|---|---|---|---|---|
| Still inn eller trykk på tid | 5-60 sekunder | 20-60 minutter fastklemt | 1-24 timer | 15-45 minutter |
| Transportør | 100 % faste stoffer, fri for løsemidler | Vannbasert | Todelt, løsemiddelfri | Vannbasert |
| Klemming | Bare trykk, slipp deretter | Klemmer eller press | Klemmer, lang kur | Press, høyt klemtrykk |
| Varmebestandighet | EVA opp til ca. 60 °C, PA over 100 °C | Lavt | Høy | Moderat til høy |
| Gap fylling | Dårlig, trenger kontakt | Moderat | Bra | Dårlig |
| Fuktighet og utendørs bruk | Dårlig unless a specific grade is chosen | Dårlig | Bra | Moderat |
| Typisk trebearbeidende rolle | Kantbånd, finering, laminering, rask montering | Dybler, skapmontering | Reparasjon, eksteriør, strukturell | Panelprodukter, innvendige dører |
Velge kjemi: EVA, PA, PES og TPU
Kjemi, ikke merke, bestemmer hvordan en smeltemasse oppfører seg på en trebearbeidingslinje: EVA for kostnad og lav aktiveringstemperatur, PA for varme- og krypemotstand, PES for tynne tørre filmer med god termisk ytelse, og TPU for elastisitet på buede eller fleksible laminater.
Fire polymerfamilier dekker nesten alle trebearbeidingsapplikasjoner, og hver av dem har et temperaturvindu som ikke bør ignoreres når du skriver prosessarket.
| Polymer | Mykgjøringsområde | Styrke | Typisk trebearbeidingsbruk | Hovedbegrensning |
|---|---|---|---|---|
| EVA | Ca. 70-95 °C | Moderat | Kantbånd, membranlaminering, generell montering | Kryper over omtrent 60 °C i vedvarende drift |
| PA | Ca. 110-140 °C | Høy | Kantbånd for kjøkken og varme omgivelser, møbler med forhøyet brukstemperatur | Høyer application temperature can scorch thin veneer on long dwell |
| PES | Ca. 110-130 °C | Høy | Finer- og panelfilmer, limer til skum og tekstiler i møbler | Krever jevnt trykk og flate, rene overflater |
| TPU | Ca. 90-120 °C | Høy, flexible | Buede laminater, elastiske filmer, fleksible underlag | Fuktighetsfølsom, trenger tørr oppbevaring |
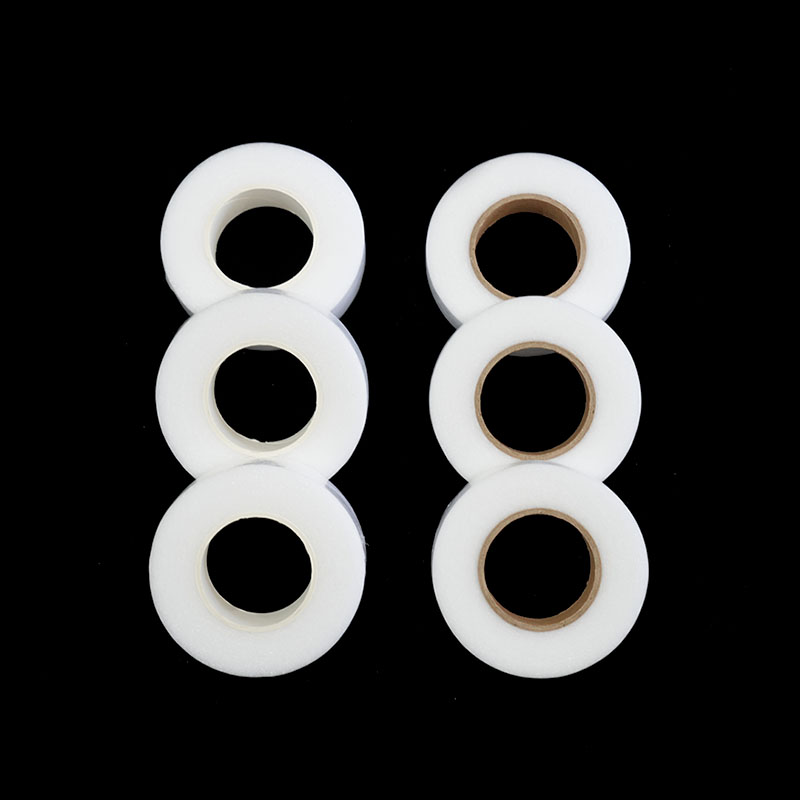
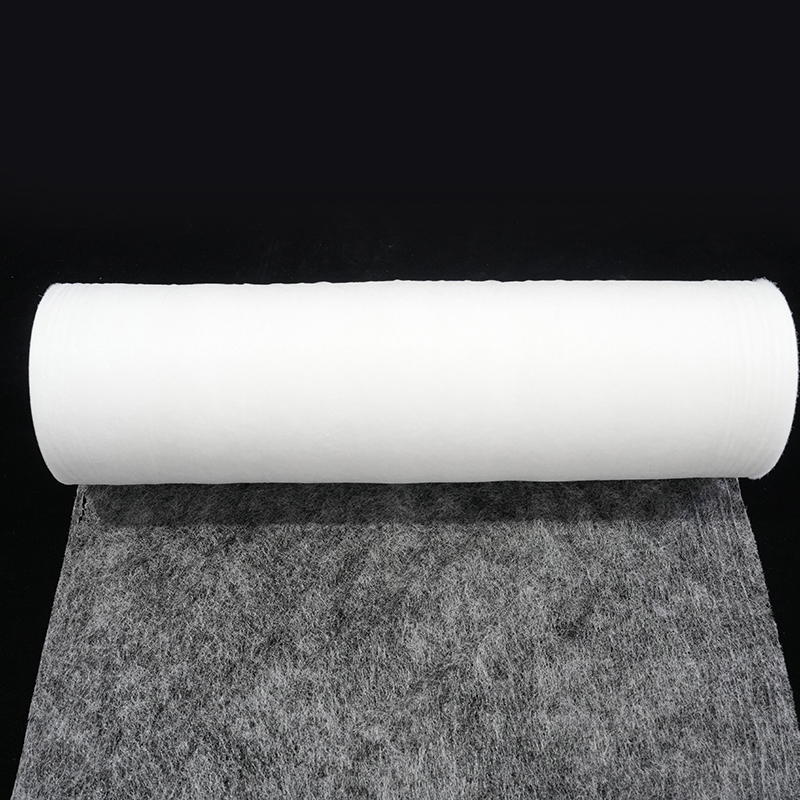
Hvis linjen din kjører varmefølsomme finér, dekorativt papir eller tynne laminater, er en lavtemperatur EVA-bane levert som en hel moderrull og spalte til arbeidsbredden din vanligvis det mest økonomiske utgangspunktet, fordi det lar deg laminere under temperaturen der ansiktsmaterialet misfarges eller krølles.
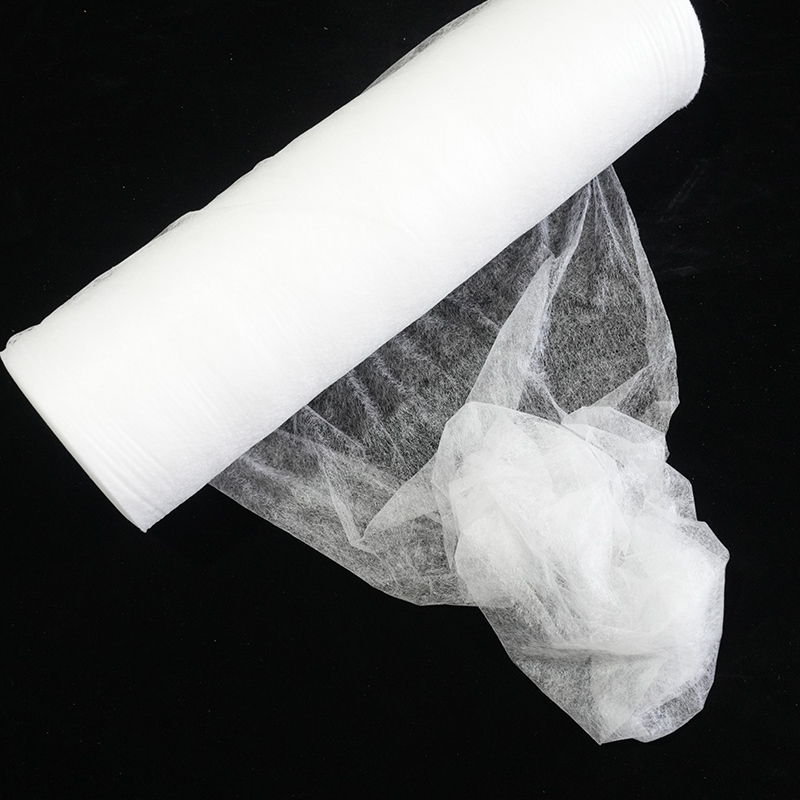 Lavtemperatur EVA Hot Melt Adhesive Web Mother Roll Mother-roll EVA smeltelimbane designet for lavtemperaturliming av varmefølsomme finerer, dekorative papirer og tynne laminater på kontinuerlige lamineringslinjer. Se produkt →
Hvor smeltelim passer i en trebearbeidingsbutikk
Smeltlim fortjener sin plass i fem trebearbeidingsoperasjoner: kantbånd, flatlaminering og finering, profilinnpakning, rask undermontering og reparasjon eller omarbeiding.
- Kantbånd. Dette er det høyeste volumbruken. Båndet og panelkanten er forbundet med en smeltet perle eller et forhåndsbelagt lag, og delen kan trimmes og skrapes umiddelbart etter trykkvalsen, uten klemstasjon mellom.
- Flatlaminering og finering. En film eller bane legges mellom panelet og fineren, dekorativt papir eller folie, og aktiveres deretter under varme og trykk i en membranpresse eller en rullelaminator. Den tørre bindelinjen betyr at det ikke drives vann inn i fineren, slik at overflaten ikke sveller eller telegraferer korn.
- Profilinnpakning. Filmer og vev tilpasser seg buede MDF- og aluminiumsprofiler når de varmes opp, noe som passer til møbelkomponenter som en flat presse ikke kan nå.
- Rask undermontering. Dybler, gjærer og rammer kan håndteres i løpet av sekunder, noe som forkorter tiden et kadaver opptar en jigg og reduserer pågående arbeid.
- Reparasjon og etterarbeid. Fordi polymeren er termoplastisk, kan en løftet kant eller en reposisjonert finerlapp reaktiveres med et varmt strykejern i stedet for å kasseres.
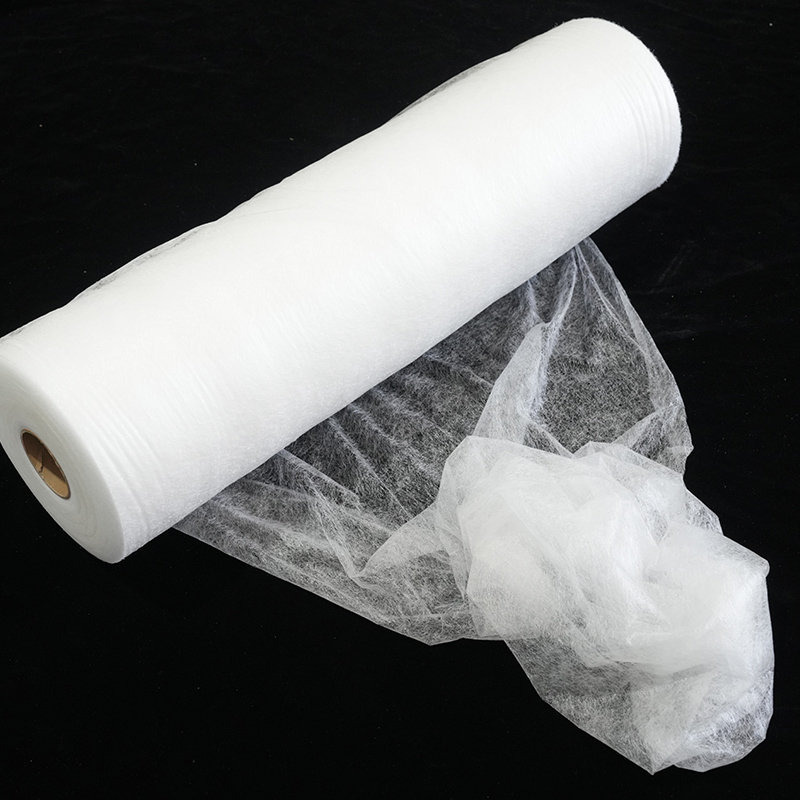
For finér og flat laminering er en PES-film med bakpapir et praktisk valg: Papirbæreren forhindrer at filmen blokkerer seg på rullen, og filmen smelter raskt ved forhøyet pressetemperatur for å gi en ren, tynn, løsemiddelfri dobbeltsidig binding på trebaserte paneler.
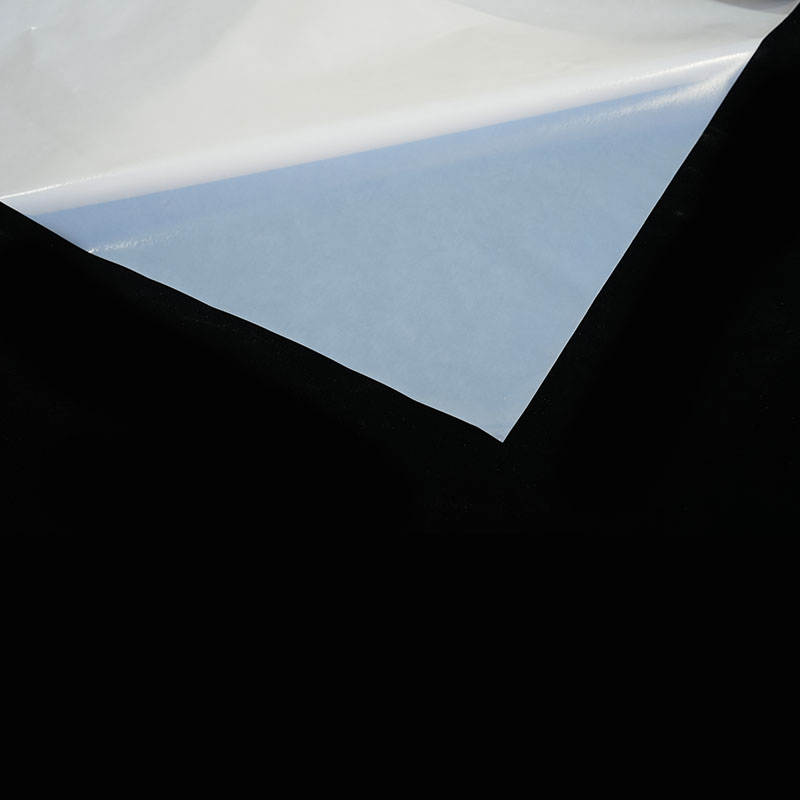 PES Hot Melt selvklebende film med underlagspapir Bakpapir PES-film for finér og flat laminering, gir ren, tynn, løsemiddelfri dobbeltsidig liming på trebaserte paneler når de presses ved forhøyet temperatur. Se produkt →
Prosessinnstillinger som bestemmer obligasjonskvaliteten
Bindingskvaliteten i trebearbeiding bestemmes av fem variabler du kontrollerer, underlagstemperatur, limtemperatur, åpentid, strøkvekt og trykk, med trefuktighetsinnholdet som sitter stille bak dem alle.
Underlagets temperatur betyr mer enn de fleste operatører forventer. Kaldt tre avkjøler en tynn limperle nesten umiddelbart: under ca. 15 °C kollapser åpnetiden og limet skinner over før den andre overflaten kommer. Å holde deler ved 18-25 °C om vinteren er ofte den billigste kvalitetsforbedringen som finnes.
Limtemperaturen skal sitte innenfor leverandørens vindu, og innenfor ca. ±5 °C fra midten av det. Å løpe varmere for å forbedre flyten akselererer oksidasjonen, som viser seg som mørkning, en brent lukt og et målbart tap av bindingsstyrke noen uker senere.
Åpen tid må være lengre enn den reelle monteringstiden, ikke den ideelle. Hvis et panel må reise fra applikatoren til pressen, mål den reisen og sammenlign den med den publiserte åpentiden, og juster deretter strøkvekten eller velg en lengre åpentidsgrad.
Strøkvekt er spesifisert i gram per kvadratmeter for filmer og vev. For lite gir en utsultet, blank linje som svikter ved lav belastning; for mye gir utklemning, en svampaktig bindelinje og synlig lim på det ferdige ansiktet. Trykk og opphold skal være akkurat nok til å fukte begge overflatene jevnt, så kontroller at nypet er parallell og at rullene stemmer, fordi faktorene som påvirker bindingsstyrken er vanligvis mekaniske før de er kjemiske.
Trefuktighet og overflatetilstand lukker sløyfen. Ovntørket lager med 6-8 % fuktighetsinnhold oppfører seg forutsigbart, mens vått eller grønt lager blinker til damp ved bindingslinjen. Støvete, oljeholdige eller harpiksrike tropiske arter trenger en frisk sand og noen ganger en primer, og eventuelle løse fibre på en MDF-kant vil trekke seg bort med båndet.
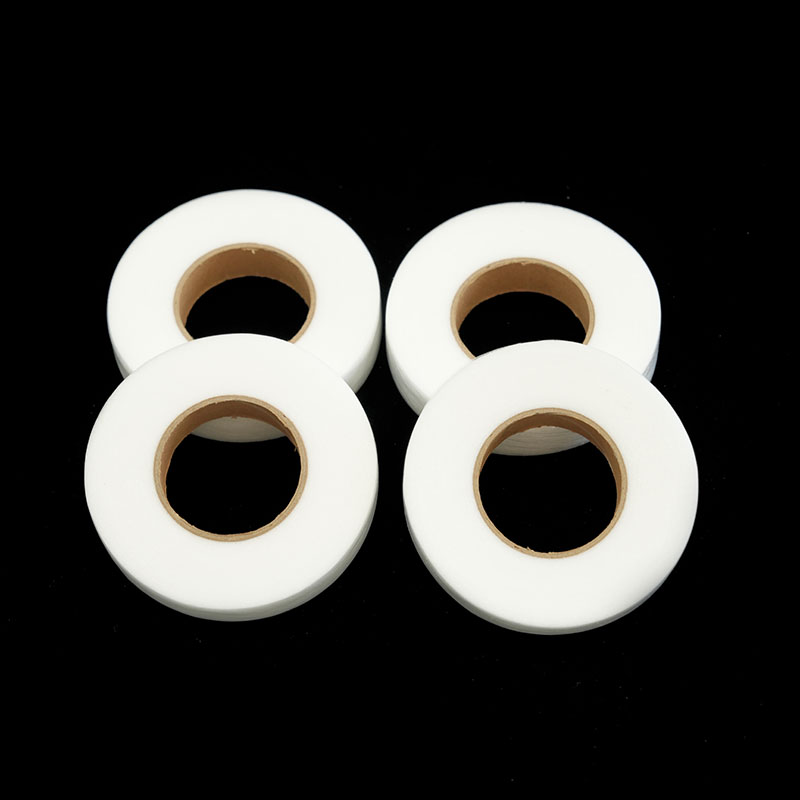 Tilpasset PA Polyamid Hot Melt Adhesive Web Egendefinert polyamid selvklebende mesh-film for kles-, fottøy-, bil- og møbelliming, med justerbar aktiveringstemperatur, gramvekt, maskemønster og rullebredde. Se produkt →
Vanlige problemer og hvordan du fikser dem
De fleste varmesmeltefeil i trebearbeiding faller inn i fem mønstre, og hver av dem har en mekanisk eller termisk årsak i stedet for et mysterium i formuleringen.
| Symptom | Mest sannsynlig årsak | Praktisk løsning |
|---|---|---|
| Bond åpnes etter avkjøling | Underlaget er for kaldt eller åpen tid overskredet | Varm deler til 18-25 °C, forkort overføringsavstanden, øk pelsvekten |
| Snøring og spindelvev | Smeltetemperaturen er for høy, munnstykket eller valsen er for langt fra underlaget | Skru ned smeltetemperaturen i trinn på 5 °C, lukk gapet, kontroller avskjæringen |
| Utsultet, blank bindingslinje | For mye trykk presser ut limet, eller strøkvekten er for lav | Reduser rulle- eller presstrykket, kontroller strøkvekten og filmvekten |
| Svikt etter måneder i et varmt rom | EVA kryper over mykningsområdet | Bytt til PA, PES eller en høyere mykgjøringsgrad for den komponenten |
| Bobler, blemmer eller skumdannelse | Fuktighet i finér eller panel, eller innestengt luft ved nippet | Tørk lager til 6-8 % fuktighetsinnhold, senke nippen, legg til en kort forvarming |
Ofte stilte spørsmål
Er smeltelim sterkt nok for trebearbeiding?
Ja for kantbånd, laminering, finering og ikke-strukturell montering, men nei for en bærende konstruksjonsskjøt. En korrekt innstilt smeltelim på en ren, tørr treoverflate holder seg godt ved skjæring og avskalling under normal møbelbelastning; det den ikke tåler er vedvarende varme, vedvarende avskallingsbelastning eller en utsultet bindingslinje. Hvis skjøten bærer strukturell belastning, bruk et stivt tverrbindende lim eller en mekanisk feste i stedet.
Kan smeltelim brukes utendørs?
Standard EVA-kvaliteter er ikke egnet for vedvarende utendørs eksponering. Fuktighet, UV og sommeroverflatetemperaturer over mykningsområdet vil forårsake kryp og eventuelt bindingssvikt. For utendørs eller fuktig bruk kreves en kjemi med høyere ytelse og en fuktbestandig spesifikasjon, og skjøten bør også beskyttes med design, maling eller en mekanisk feste.
Hva er forskjellen mellom smeltefilm og smeltegranulat?
Granulat smeltes inne i maskinen og påføres som en perle eller et rullebelegg; film er forhåndsbelagt til en kontrollert tykkelse og enkelt lagt mellom underlagene. Granulat koster mindre per kilogram og passer til høyhastighets kantbånd, mens film gir en jevn tørr bindingslinje uten synlig limklemming, som er grunnen til at den foretrekkes på finér og tynne dekorative overflater.
Hvor mye lim trenger egentlig en trebearbeidingsbinding?
Nok til å fukte begge overflatene helt uten å sulte snøret, og ikke mer. For mye lim er en langt vanligere feil enn for lite, fordi overskuddet ikke har noe sted å gå og blir til utpressing, et svampaktig lag eller en synlig limlinje. Målet er en tynn, sammenhengende, lett gjennomskinnelig film over hele leddområdet. Spør leverandøren din om en anbefalt strøkvekt for ditt eksakte substratpar, og bekreft det med en avskallingstest i stedet for en visuell sjekk.
Limer smeltelim MDF, kryssfiner og sponplater?
Ja, forutsatt at overflaten er ren, tørr og fri for løs fiber. MDF- og sponplatekanter er porøse og trekker varmen raskt ut av limet, så en litt tyngre strøkvekt og kort oppholdstid under trykk forbedrer vanligvis resultatet merkbart sammenlignet med heltre.
Å velge et smeltelim for trebearbeiding kommer ned til å matche tre ting: kjemien til tjenestetemperaturen, leveringsformen til operasjonen og prosessinnstillingene til den faktiske hastigheten på linjen din. EVA dekker det meste av innendørs møbelarbeid, PA håndterer den varme delen av serien, og PES- eller TPU-filmer og -baner gir deg den tynne, ensartede, løsemiddelfrie bindingslinjen som finer og laminat krever.
Fordi den samme polymeren kan leveres som en film, en bane eller et pulver, er det verdt å sjekke komplett utvalg av smeltelimfilmer, -baner og -pulver mot substratparet ditt før du bestemmer deg for en spesifikasjon, og ber om en prøve for å kjøre under dine egne presseinnstillinger. En kort prøveperiode på ekte produksjonsdeler vil fortelle deg mer om åpningstid, pelsvekt og varmebestandighet enn noe datablad alene.
Kontakt oss